刃口斜面是你实际磨锋利的那条钢带,但它背后的研磨方式决定了其余一切。研磨是从刀背向刃口逐渐收薄的形态,它控制着刃口后方的刀身有多薄、有多少材料支撑刃口,以及一次磨刀要费多大功夫。两把轮廓相同、钢材也相同的刀,一旦这种收薄形态改变,使用表现就可能像两种不同的工具。
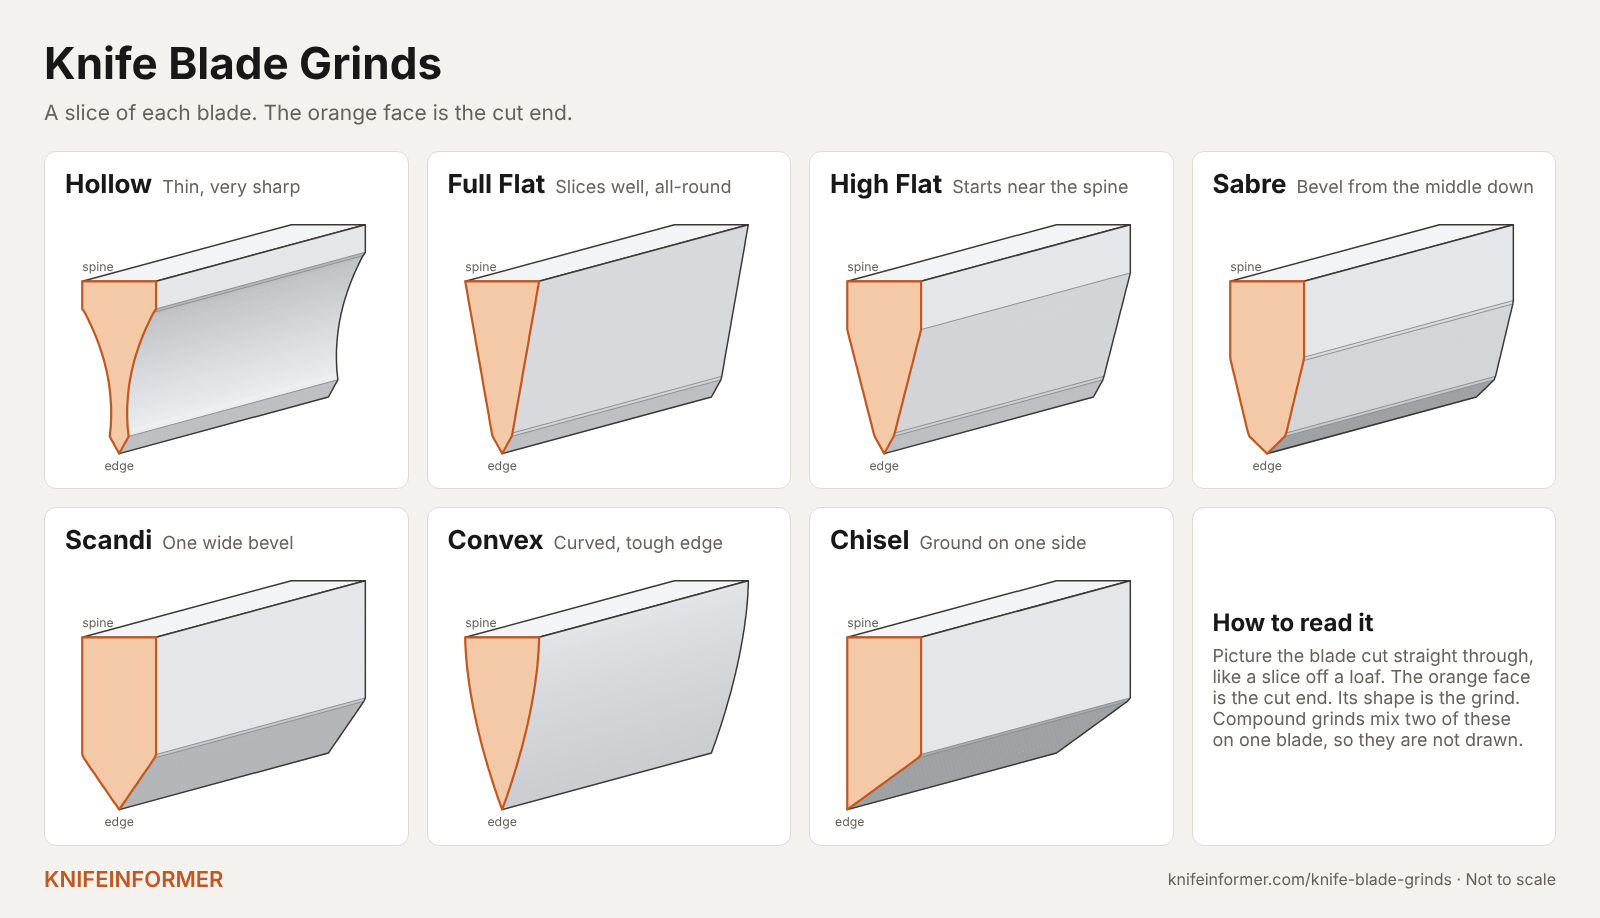
把这张表看作一张取舍地图,而不是排名。每一种研磨方式都是用某一项性能去换取另一项,一旦弄清这些类别,这种取舍就足够可预测,可以直接作为选购依据。
薄型研磨胜在哪里
凹磨是在砂轮上磨出的,因此刀身两侧向内凹曲,刃口正上方的钢材变得非常薄。这正是凹磨刀片感觉比其测量角度更锋利的原因,也是它能以极小的阻力划过纸板、绳索和食物的原因。正因如此,它成为直剃刀、猎刀以及相当一部分口袋刀的传统几何形态。
全平磨从刀背到刃口以直线逐渐收薄。与凹磨相比,刃口后方留有更多钢材,因此对于既要切割性能好、又要经得起撬动的刀来说,它是合理的默认选择。厨刀大多属于这一类,大多数现代 EDC 折刀也是如此。高位平磨是同样的收薄形态,只是从刀背稍下方开始,从而在刀背顶部保留一条全厚度窄带:它略微更硬、更强,日常使用中几乎无法与全平磨区分开。
凿式几何只从一侧去除钢材,因此磨起来快,也能磨出非常锋利的刃口。日本的单面开刃厨刀——包括出刃(deba)和柳刃(yanagiba)——采用这种结构,切出(kiridashi)实用刀也是如此。代价是具有方向性:它会让切割略微偏离轴线,而且大多数量产版本是为右手用户设置的。
几何形态在哪些方面扳回一城
凹磨的薄刃口在扭转切割和冲击下会崩口或卷刃,因此没人会推荐用它来劈砍或用刀背敲击劈木。马刀磨采取相反的做法:平面从刀身大约中部或更低处开始,使上半部保持全厚度。这部分厚实材料让它更坚韧,也解释了这种研磨为何常见于战术和军用刀型。刃口附近的陡峭斜面还会把材料撑开,而不是切穿材料,所以它不适合处理食材。
斯堪的纳维亚磨采用一个宽而平的斜面一直延伸到刃口,除了许多量产刀额外加的微型刃口外,没有二次刃面。宽斜面在雕刻和削羽毛棒时能咬入木材,而且磨刀几乎不会出错,因为斜面本身就在磨石上确定了角度。可要是让它去切纸板或番茄,原本在木材上帮了大忙的同一几何形态就会变成阻力。
凸磨几何像斧头一样向外凸起,在刃口后方留下更多钢材。Fallkniven 的生存刀系列就围绕这种研磨打造,它也常见于劈砍刀,因为在这类刀上抗冲击性比单纯的锋利更重要。平磨石不便于维护这种刃形,所以大多数用户会在皮革或垫有软底的砂纸上进行荡刀,以保留弧面。
复合磨在一把刀上叠加两种几何形态,通常是凹磨或平磨作为主研磨,并在刀尖处另设一段平磨区域。在 Tanto 刀型上,刀尖承受更多粗暴使用,所以那里额外留钢是有意为之。磨刀仍然简单,因为刃口斜面沿整个长度以同一角度延伸;两种主研磨只在更高处相交。
| 研磨方式 | 切割性 | 韧性 | 磨刀难度 | 典型用途 |
|---|---|---|---|---|
| 凹磨 | 极佳 | 较低 | 容易 | EDC、狩猎、直剃刀 |
| 全平磨 | 很好 | 中等 | 容易 | 全能 EDC、厨房 |
| 高位平磨 | 很好 | 中等 | 容易 | 现代折刀 |
| 马刀磨 | 一般 | 高 | 容易 | 战术、军用、重度使用 |
| 斯堪的纳维亚磨 | 良好 | 中等 | 很容易 | 丛林生存、木工 |
| 凸磨 | 良好 | 高 | 较难 | 劈砍、生存、斧头 |
| 凿式 | 良好 | 中等 | 很容易 | 战术、日本厨刀 |
| 复合磨 | 良好 | 中到高 | 中等 | Tanto、战术 |
有一个数字比整张表更有说服力:刃口后方的刀身厚度。全平磨上 0.020 英寸的刃口,每次都会比凹磨上 0.030 英寸的刃口切割更顺畅,因为真正起作用的几何尺寸是在接近刃尖处按千分之一英寸来衡量的,而不是看刀身两侧的形状。公布这个数字的制造商会比只给出研磨名称告诉买家更多信息。
值得关注的变量是工厂如何把研磨方式与更硬的钢材搭配。高钒钢在 62 HRC 下的薄几何刃口会崩口,而同样几何形态的 14C28N 则只会卷刃;这就是为什么随着硬度提高,一些品牌仍倾向于马刀磨和凸磨刀型。